钢筋直螺纹连接套筒的生产加工,每一道工序都设置质检节点,严格执行 JGJ107-2016、JG/T163 国家技术标准,保障成品为 Ⅰ 级合格接头。规范严谨的生产流程,是套筒接头稳定、安全的基础,整套加工流程如下:
原材料是产品质量的根基,我厂选用 45# 优质碳素钢圆钢作为原料。钢材进厂首先进行入厂检验,核对材质证明文件,同步抽样检测,仔细排查钢材裂纹、夹渣、偏心等缺陷,只有检验合格的原材料,才可以进入下一生产环节。
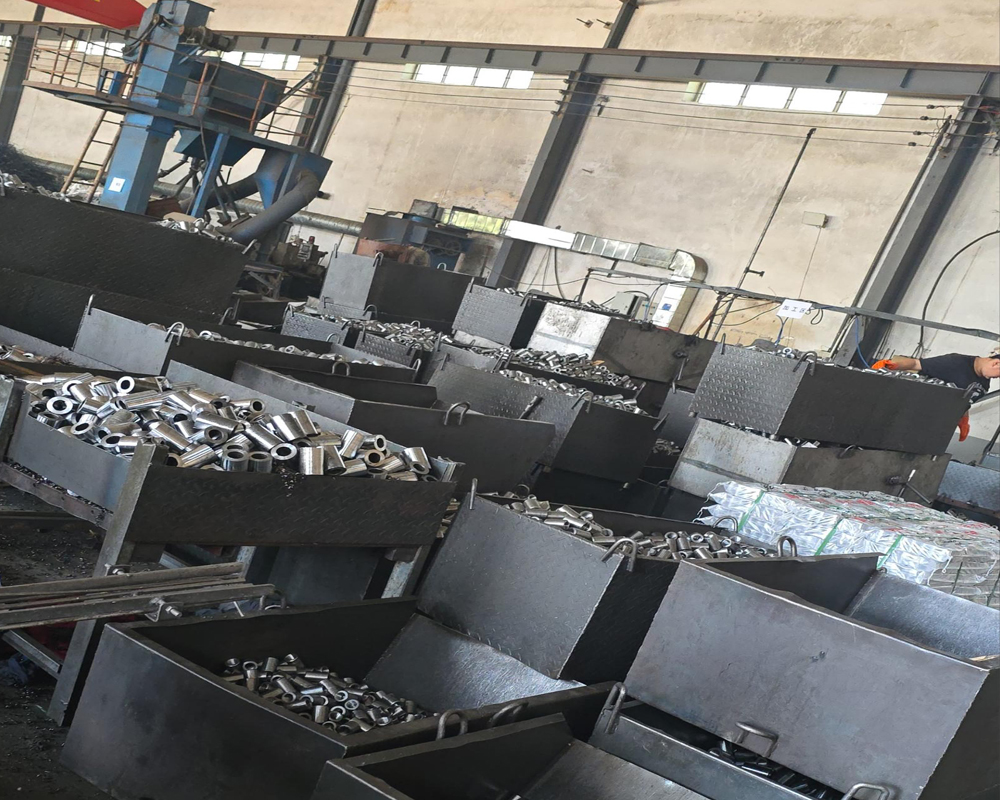
检验合格的圆钢送入下料工序,工人按照不同规格套筒对应的长度,采用数控设备定长切割。切割时保证切口平整,严格控制长度公差,尽量减少端面毛刺、端面歪斜等问题,为后续车削加工打好基础。
下料后的钢坯进入车床加工阶段,分为粗车和精车两步。首先是粗车加工,把钢坯装夹在数控车床,去除钢材表面氧化皮,粗加工外圆与端面,预留合适的精车余量。粗车完成后进行精车成型,精准加工套筒的外圆、内孔与两端端面,把控套筒壁厚均匀、各项尺寸精准,保证套筒整体结构强度稳定。
精车之后进入滚丝工序,这是决定螺纹咬合质量的关键一步。依靠专用滚丝设备挤压成型套筒内螺纹,挤压成型的螺纹牙型饱满、强度更高。设备可加工标准丝、正反丝、变径丝等多种螺纹类型,适配工地不同的钢筋对接施工需求。
螺纹加工完成,立刻开展螺纹检验,使用配套通止规检测螺纹质量,通规能够顺畅旋入套筒,止规旋入不超过 2 牙即为合格。质检人员同步巡检,把螺纹缺牙、磕碰损伤的半成品筛选出来返工,不合格半成品不流入下道工序。
检验合格的套筒进入滚光除锈清理工序,清理套筒内部残留的铁屑、油污,滚光处理去掉边角毛刺。客户如有防腐需求,还可以增加镀锌处理,进一步提升套筒防锈、耐腐蚀能力,延长存放和使用周期。
外观与螺纹检测完成后,还要做力学性能抽样检测。以 500 个套筒为一个检验批次,随机抽取样品做单向拉伸试验,检测接头抗拉强度,达到 Ⅰ 级接头标准才算合格,同时出具对应的出厂检测报告。
检测全部合格的套筒,进行分拣标识。按照规格分类摆放,做好清晰标识,区分标准套筒、变径套筒、正反丝套筒,避免后期发货、工地现场混用。
最后是防锈包装入库。在套筒表面涂抹防锈油,按规格分装打包,粘贴产品合格证,采用防潮包装,送入仓库存放,等待安排发货。
整套流程可以简单概括:原料检验→下料切割→粗车→精车→滚丝加工→通止规检测→滚光除锈→抽样力学试验→标识分拣→防锈包装入库。全程质量管控,每一批产品都附带合格证与检测报告,满足各类建筑工程监理验收要求。


